
Proses pemurnian paduan aluminium merupakan langkah penting dalam pengecoran paduan aluminium. Pemurnian dengan fluks biasanya dilakukan di dalam tungku.
Sesuai dengan proses peleburan dalam wadah peleburan dan berat bahan baku, bahan baku, ingot paduan, paduan antara, dan logam murni dimasukkan ke dalam wadah peleburan secara bergantian atau bersamaan, lalu dipanaskan hingga meleleh. Saat menambahkan magnesium, gunakan tabung bel untuk menekan balok magnesium ke bagian bawah cairan paduan, putar perlahan, dan aduk secara merata, lalu keluarkan tabung bel setelah seluruh magnesium meleleh.
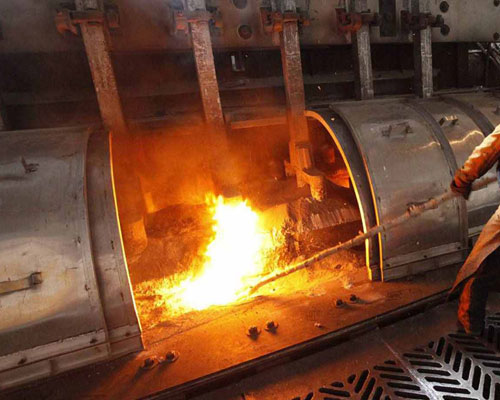
Proses Pemurnian Paduan Aluminium
Setelah bahan baku meleleh sepenuhnya, ketika suhu cairan paduan mencapai 690~740℃, gunakan tabung bel untuk memasukkan bahan pemurnian ke dalam cairan paduan dalam 2~3 tahap, pada jarak 10~15 cm dari dasar wadah peleburan, lalu putar secara perlahan dan merata hingga reaksi berhenti. Keluarkan tabung bel. Jika cuaca lembap atau jumlah bahan yang dipanaskan ulang banyak, batasi jumlah bahan pemurnian yang ditambahkan; jumlah penambahan yang tepat bergantung pada hasil pemurnian.
Setelah paduan aluminium proses pemurnian, diamkan selama 10–20 menit, kemudian buang terak yang ada di permukaan cairan paduan, lalu pindahkan cairan paduan tersebut ke tungku penampung atau langsung dituang. Selama seluruh proses peleburan dan penuangan, suhu cairan paduan tidak boleh terlalu tinggi, dan tidak boleh melebihi 750°C dalam waktu singkat.
Waktu peleburan dan penuangan paduan harus dipersingkat semaksimal mungkin, dan tidak boleh melebihi 8 jam sejak dimulainya proses peleburan paduan hingga selesainya proses penuangan.
Waktu tinggal cairan paduan setelah proses pemurnian tidak boleh melebihi 4 jam untuk pengecoran atau pengecoran cetakan; jika melebihi batas tersebut, proses pemurnian harus dilakukan kembali.
Suhu pemurnian sama dengan suhu penuangan. Jumlah bahan pemurnian adalah 0,2–0,41 TP3T dari berat cairan paduan yang tersisa. Saat memurnikan paduan aluminium yang mengandung magnesium, jumlah kehilangan magnesium juga harus diperhitungkan.
Dalam proses pengecoran, jangan sembarangan menambahkan sisa bahan dari saluran pengecoran atau sisa coran ke dalam cairan paduan; jika tidak, cairan paduan tersebut harus dimurnikan kembali.
Apabila kedalaman cairan paduan yang tersisa di dasar wadah peleburan kurang dari 50 mm, pengecoran tidak dapat dilanjutkan, namun proses peleburan dapat dilanjutkan secara terus-menerus dengan menambahkan bahan baku, atau menuangkan cairan paduan baru.
Selama seluruh proses peleburan, penting untuk meminimalkan kerusakan pada lapisan oksida di permukaan cairan paduan. Saat mengambil cairan paduan, lapisan oksida tersebut harus dihilangkan terlebih dahulu agar lapisan oksida tersebut tidak masuk ke dalam cairan paduan.





