
Процесс рафинирования алюминиевых сплавов является важным этапом литья алюминиевых сплавов. В печи обычно применяется рафинирование с использованием флюса.
В зависимости от метода плавки в тигле и веса шихты шихта, слитки сплава, промежуточный сплав и чистый металл загружаются в тигель поочередно или одновременно и нагреваются до плавления. При добавлении магния с помощью колпака вдавливайте магниевый блок в нижнюю часть расплава сплава, медленно вращайте его и равномерно перемешивайте, а после полного плавления всего магния снимите колпак.
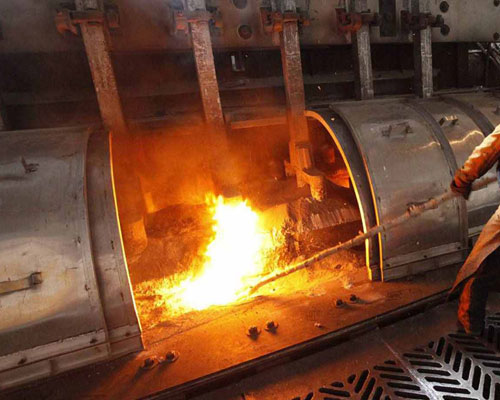
Процесс рафинирования алюминиевого сплава
После полного плавления шихты, когда температура расплава достигнет 690–740 ℃, с помощью колпака введите рафинирующий агент в расплав 2–3 партиями на расстоянии 10–15 см от дна тигля, медленно и равномерно вращая колпак до прекращения реакции, после чего извлеките его. При влажной погоде или при большом количестве переплавляемого материала следует соблюдать верхний предел количества добавляемого рафинирующего агента; конкретное количество добавки зависит от эффективности рафинирования.
После алюминиевого сплава процесс переработки, дать ему отстояться в течение 10–20 минут, затем удалить шлак с поверхности расплава и перелить расплав в печь-удерживатель или сразу же разливать. На протяжении всего процесса плавки и разливки температура расплава не должна быть слишком высокой и не должна превышать 750 °C в течение короткого промежутка времени.
Время плавки и разливки сплава следует сократить как можно больше, при этом оно не должно превышать 8 часов с момента начала плавки сплава до завершения разливки.
Время нахождения расплава сплава в печи после рафинирования не должно превышать 4 ч при литье или литье под давлением; в противном случае необходимо провести дополнительную рафинировку.
Температура рафинирования совпадает с температурой разливки. Количество рафинирующего агента составляет 0,2–0,41 TP3T от массы оставшейся жидкой фазы сплава. При рафинировании магниесодержащих алюминиевых сплавов следует также учитывать потери магния.
В процессе литья не следует произвольно добавлять в расплав остатки материала из литниковых каналов или бракованные отливки; в противном случае расплав необходимо повторно очистить.
Когда глубина оставшегося расплава на дне тигля становится меньше 50 мм, отливку заготовок продолжать нельзя, однако можно продолжать плавку, добавляя шихту, или заливать новый расплав.
На протяжении всего процесса плавки необходимо свести к минимуму повреждение оксидной корки на поверхности расплава. При разливании расплава сначала следует удалить оксидную корку, чтобы не допустить попадания оксидного слоя в расплав.





