Технология непрерывного литья и прокатки алюминиевой ленты представляет собой передовой производственный процесс, заимствованный из-за рубежа в 1980-х годах. Непрерывное литье — это процесс, объединяющий литье и прокатку. Расплавленный алюминий непрерывно подается из литейного источника на литейный валок через наконечники и сопла для роликов, а литой-прокатный лист изготавливается путем непрерывного охлаждения, литья и прокатки на другом литье-прокатном валу. При этом количество металла, поступающего в зону литья-прокатки и выходящего из неё, всегда находится в равновесии, что обеспечивает стабильность процесса непрерывного литья-прокатки.
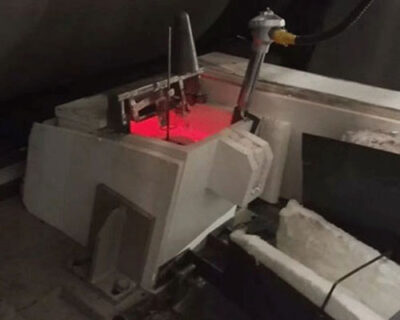
Процесс непрерывного литья алюминиевой ленты
Расплав алюминия → печь статического выдерживания → установка дегазации → фильтрующий блок → система подачи расплава → литейно-прокатный станок → система распыления → ножовая машина → намотка в рулоны.
Алюминиевый слиток помещают в круглую печь и плавят при высоких температурах. Когда после плавки достигается определённая температура, в металл добавляют растворитель и перемешивают, чтобы его содержание в металле достигло заданного уровня. Затем металл можно разлить в статическую печь.
Расплавленный алюминий в статической печи не поступает сразу в следующую стадию технологического процесса, а должен немного стечь, поэтому его поддерживают в нагретом состоянии в статической печи.
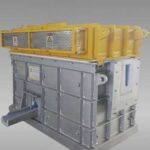
Алюминиевая вода вытекает из статической печи, где происходит дегазация и сохранение тепла в установка дегазации, и продолжает поступать в следующий технологический процесс. Дегазационная камера состоит из двух отсеков: один предназначен для дегазации, а другой — для нагрева или поддержания температуры.
Фильтрация завершается в Фильтрующий блок CFF. В полости фильтрующего ящика установлены керамические пенопластовые фильтрующие пластины. Качество данного процесса напрямую зависит от качества литой прокатной пластины. При тщательной фильтрации включений шлака не будет, а если фильтрация будет неполной, возникнут проблемы с качеством.
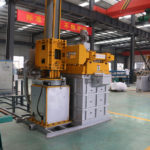
Процесс литья с последующей прокаткой осуществляется на двух валках и представляет собой непрерывную литьевую прокатку. Литье производится при толщине слоя 60–70 мм. После затвердевания металл подвергается прокатке.
Процесс резки в основном осуществляется с помощью сдвига, а некоторые установки оснащены фрезерным станком для обработки кромок.
Непрерывная алюминиевая пластина и лента, изготовленные на начальном участке прокатного стана, сматываются в рулоны.