
Литейный сопло для литейного производства является чрезвычайно важным инструментом для изготовления алюминиевых отливок и прокатных деталей. Качество структуры разделителя в литейном сопле напрямую влияет на распределение поля течения расплавленного алюминия, что, в свою очередь, сказывается на равномерности кристаллизации расплавленного алюминия и, следовательно, на размере зерен в литой прокатной пластине.
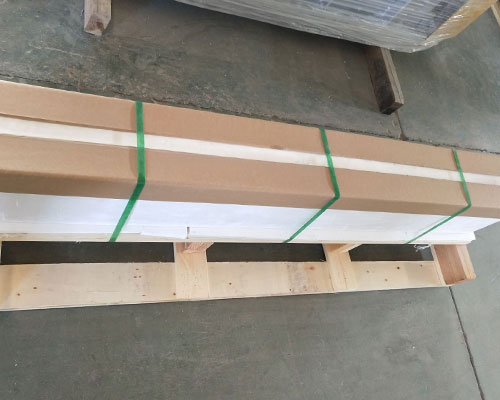
Этот наконечник ролика Литейный канал расположен перед валками в прокатном оборудовании для алюминиевых сплавов и служит для направления потока алюминиевого сплава.
Расплавленный алюминий поступает в литьевую насадку через подающий отверстие на заднем конце, а затем выходит через выпускное отверстие на переднем конце и попадает на валок, где охлаждается под действием валка и прокатывается в литую заготовку.
Как правило, ширина лито-прокатной заготовки определяется шириной выхода литейного сопла и насадок. В целях повышения коэффициента использования оборудования и снижения эксплуатационных расходов ширина листов, производимых на обычном литейно-прокатном оборудовании, является относительно большой и, как правило, достигает 1450–1600 мм.
В случае литейно-прокатных заготовок шириной менее 800 мм при использовании традиционных конструкций оборудования и методов производства производительность на единицу оборудования снизится.
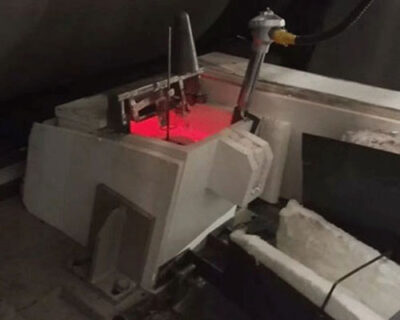
Компания «Dubai Aluminum» внедрила использование литейного наконечника в литейном производстве. Наконечник служит в качестве резервуара для снижения колебаний уровня, вызванных потоком жидкости.
Кроме того, большой передний отсек открывается с переливом, чтобы поддерживать воду на определенном уровне и обеспечивать постоянное поле потока в литьевом сопле.
Дело в том, что при литье с использованием двух валков расплав алюминия, вытекая из наконечника питателя, поступает непосредственно в пару внутренних полостей, где затвердевает и формируется с помощью литейного валка, через который циркулирует охлаждающая вода. Алюминий в зоне кристаллизации и литьевой вал оказывают влияние на расплав алюминия, вытекающий из сопла литьевой формы.
Задняя камера соединена с выпускным отверстием литейного сопла. Высота задней перегородки задней камеры превышает высоту литейного сопла, что позволяет не только обеспечить демпфирующий эффект, но и обеспечить прохождение жидкости мимо впускного отверстия литейного сопла.





