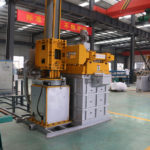
Новая технология высокоскоростного литья-прокатки алюминиевой ленты основана на традиционной технологии литья-прокатки и предусматривает применение множества передовых новых технологий. Эти технологии в основном охватывают следующие аспекты.
Технология высокоточного контроля уровня жидкости
Регулирование уровня жидкости в передний отсек является важным фактором, обеспечивающим высокую скорость непрерывного и стабильного процесса литья и прокатки. В условиях высокоскоростного литья и прокатки точное регулирование уровня расплава приобретает особое значение в связи с высокой скоростью потока металла и ростом давления.
Система наконечников и сопел
Зазор между валками при литье и прокатке, как правило, немного меньше толщины полосы. Когда толщина тонкой полосы составляет 0,5–2 мм, зазор между валками становится очень малым. Как равномерно подавать расплавленный алюминий в зазор между валками, конструкция полости наконечник и сопло имеет большое значение. В накладке литникового канала AdTech используется новый тип керамико-волокнистого материала, который обладает высокой прочностью и жесткостью, а также низкой теплопроводностью, не загрязняет расплавленный металл и сохраняет свои свойства даже после длительной эксплуатации.
Высокопрочная рама и система роликов
В условиях высокоскоростной прокатки с литьем сила прокатки значительно возрастает, что приводит к усилению деформации стана и системы валков. При производстве заготовок из тонкой полосы требуются более высокая точность формы и размеров листа. Поэтому необходимо соответствующим образом увеличить жесткость рамы и толщину втулки валка.
Охлаждение и управление литьевым валом
Во время работы литейно-прокатного стана под воздействием перепада температур между входящей и выходящей водой литейный валок принимает эллиптическую форму, в результате чего толщина полосы периодически колеблется. Когда толщина полосы больше, эту разницу в толщине можно не учитывать. Однако при толщине полосы менее 2 мм такая разница недопустима.
Сокращение времени нахождения шихты на открытом воздухе позволяет уменьшить поступление кислорода и окисление поверхности шихты, значительно сократить производственный цикл от загрузки шихты до получения слитка, а также повысить качество продукции и эффективность производства.