
По прошествии определенного периода дегазации и фильтрации расплавленный алюминий поступает на этап литья из горячей верхней части печи.
На данном этапе скорость литья начинает увеличиваться с начальной до нормальной, температура литья также начинает повышаться до нормальной, а объем охлаждающей воды (давление воды) увеличивается с начального значения до нормального.
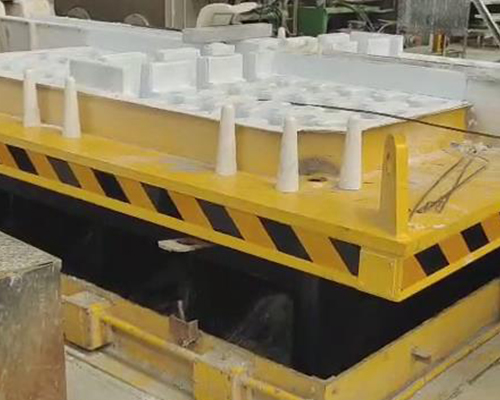
На этапе литья расплавленного алюминия методом «горячей вершины» следует обратить внимание на следующее:
(1) Данный этап является наиболее аварийным при литье и сопряжен с риском взрывов, ожогов и других тяжелых несчастных случаев. Согласно соответствующим статистическим данным, более 70% несчастных случаев при литье произошло именно на этом этапе. Поэтому следует уделять особое внимание безопасности на данном этапе и свести к минимуму количество персонала на производственной площадке.
(2) Начальная скорость литья, как правило, составляет от 50% до 70% от нормальной скорости литья. Как правило, нормальная скорость литья должна быть достигнута в течение первых 200 мм длины отливки.
(3) Объем охлаждающей воды (давление воды) обычно начинает увеличиваться по сравнению с начальным объемом (давлением) с момента начала фазы выдержки. Когда скорость литья достигает нормального значения, объем воды (давление воды) также достигает нормального значения для охлаждающей воды при литье.
(4) На данном этапе уделяйте особое внимание наблюдению. Форму с утечкой алюминия следует заделать с помощью пробка из керамического волокна своевременно, чтобы предотвратить чрезмерную утечку алюминия и тем самым избежать взрывов или других аварий.
(5) На данном этапе также легко возникнуть забивание алюминием из-за его конденсации в всасывающей трубе. Причин забивания алюминием может быть много. Как правило, это вызвано низкой температурой расплавленного алюминия или слишком длительным временем заливки и выдержки. В реальных производственных условиях это следует анализировать индивидуально. Алюминий из этой пробки может переплавиться и вытечь в процессе литья, что может привести к взрыву. Кроме того, алюминий из пробки может привести к слишком низкой скорости потока расплавленного алюминия на определённом участке, что затрудняет заполнение расплавом и, в конечном итоге, затрудняет литьё.
(6) Как правило, литье следует своевременно прекратить, когда количество вытекающего алюминия или алюминиевых заглушек превышает 5 форм, чтобы избежать опасности.
(7) На данном этапе уровень жидкости на литейной платформе будет значительно колебаться. Старайтесь избегать больших колебаний уровня расплавленного алюминия. Обращайте внимание на скорость наклона стоячей печи или на регулировку ручного смотрового отверстия печи. Уровень расплава на платформе следует выровнять в кратчайшие сроки. Чтобы достичь стабильного значения, общий уровень расплава должен быть на 30–40 мм ниже самой высокой точки поверхности платформы.





