
A конус для отвода представляет собой вакуумноформованную пробку из керамического волокна, используемую для герметизации и регулирования потока расплавленного алюминия в литниковом отверстии плавильных и выдерживающих печей. Изготовленная из высокочистого алюминосиликатного волокна, скрепленного неорганическими связующими веществами, она выдерживает постоянный контакт с расплавленным металлом при температуре выше 700 °C, обеспечивая при этом надежную теплоизоляцию, полное отсутствие прилипания шлака и стабильное уплотнение между пробкой и отверстием. Ниже приведены технические характеристики материала, рекомендации по выбору, инструкции по установке, а также пример из практики применения на производственной линии.
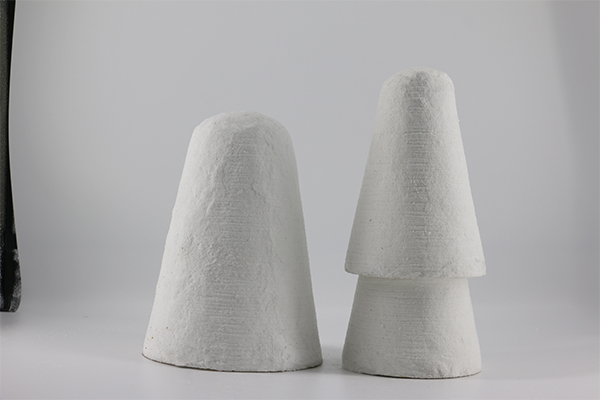
Конус для алюминиевого завода
Что такое конус для отвода воды и как он работает?
Конус для отвода воды — иногда называемый насадочный конус, заглушка для отводящего отверстия, или огнеупорная выпускная заглушка — представляет собой керамиковолокнистый элемент точной формы, вставляемый в сливной отверстие (также известное как саморежущее отверстие или алюминиевый слив) реверберационной печи, наклонной печи или стационарной печи-держателя. Когда оператору необходимо слить расплавленный алюминий в литьевой желоб или литьевую ванну, конус извлекается; как только поток должен быть остановлен, новый конус вдавливается для повторного уплотнения отверстия.
Деталь изготавливается методом процесс формования с использованием вакуумной аспирационной фильтрации: высокоалюминиевые силикатные волокна смешиваются с неорганическим связующим, заливаются в полость формы, а затем вытягиваются под вакуумом для получения однородного и плотного изделия. Этот метод заменил устаревшую технологию ручной укладки и обладает тремя практическими преимуществами:
- Равномерное распределение волокон — устраняет слабые места, которые могут разрушиться под металлостатическим давлением.
- Повторяемые размеры — каждый конус вставляется в отверстие крана без подгонки, что сокращает время пребывания оператора у передней части печи.
- Более высокая урожайность — Выход продукции составляет около 99 %, что позволяет сохранять конкурентоспособную себестоимость единицы продукции.
После формования конус подвергается термообработке при повышенной температуре для отверждения связующего вещества и выжигания летучих компонентов, благодаря чему готовая деталь обладает очень низкое дымообразование при контакте с расплавленным металлом — важный аспект в области охраны труда, техники безопасности и охраны окружающей среды в закрытых цехах с электролизными ваннами.
Где используется конус для отвода?
| Заявка | Тип печи | Типичный сплав |
|---|---|---|
| Отливной отверстие первичной плавки | Печь с реверберацией | Чистый алюминий (99,7 %) |
| Выход печи для выдержки / переноса | Газовая печь для выдержки | Литейные сплавы Al-Si, Al-Mg |
| Сливной отверстие цинкового плавильного печи | Индукционный или реверберационный | Замак, Zn-Al |
| Печь для литья магния | Стальная тигельная печь | AZ91, AM60 |
Поскольку корпус из керамического волокна химически инертен по отношению к расплавам алюминия, магния и цинка, один и тот же базовый состав подходит для всех трёх групп металлов — меняются лишь форма конуса и плотность.
Каковы основные свойства конуса для вытаскивания из керамического волокна?
Выбор подходящего конуса для разливки предполагает соответствие физических и тепловых характеристик заглушки рабочему диапазону вашей печи. В приведенной ниже таблице представлены основные параметры конуса для разливки алюминия стандартного качества:
| Недвижимость | Типичное значение | Стандарт испытаний / Основа |
|---|---|---|
| Температура классификации | 1 260 °C (2 300 °F) | ISO 10635 |
| Насыпная плотность | 0,4–0,8 г/см³ (регулируемая величина) | ASTM C134 |
| Прочность на холодное сжатие | 0,8 – 2,5 МПа | ASTM C133 |
| Теплопроводность (600 °C) | 0,12–0,18 Вт/м·К | ASTM C201 |
| Линейная усадка (1 000 °C, 24 ч) | ≤ 2 % | ASTM C210 |
| Содержание Al₂O₃ | 45 – 52 % | Рентгенофлуоресцентный анализ |
| Содержание SiO₂ | 48 – 54 % | Рентгенофлуоресцентный анализ |
| Рейтинг алюминия с антипригарным покрытием | Отсутствие смачивания / отсутствие адгезии | Внутреннее испытание расплава |
Несколько моментов, на которые стоит обратить внимание при практическом использовании:
- Плотность и твердость можно регулировать. Регулируя долю связующего и время выдержки под вакуумом, производитель может варьировать плотность в диапазоне 0,4–0,8 г/см³. Более плотный конус дольше сопротивляется эрозии, но его сложнее вдавливать в литниковое отверстие — поэтому для каждой конструкции печи существует оптимальный вариант.
- Устойчивость к термическим ударам имеет большее значение, чем номинальная пиковая температура. При контакте с расплавом температура конуса за считанные секунды повышается от температуры окружающей среды до ~720 °C. Низкая ударопрочность приводит к образованию микротрещин, через которые алюминий проникает в волокнистую матрицу и приваривает конус к отверстию. Это создает серьезные проблемы с техническим обслуживанием, которых никто не хочет.
- Низкая теплопроводность позволяет корпусу печи оставаться холодным. При значениях k около 0,15 Вт/м·К конус выступает в качестве теплоизоляционного барьера. Это снижает теплопотери в месте отбора проб и защищает окружающую стальную обсадную колонну.
- Низкая тепловая инерция это означает, что конус быстро достигает теплового равновесия, поэтому во время первой заливки в потоке расплава не образуется протяженная “холодная зона” — в литьевой канавке оказывается меньше включений.
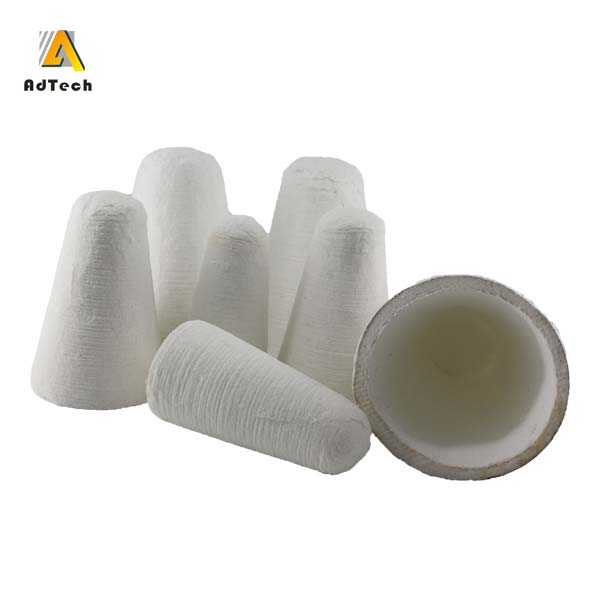
Заглушки для кранов в алюминиевых литейных цехах
Как правильно выбрать размер и плотность конуса для выталкивания?
Геометрия отверстий для кранов может значительно варьироваться. В реверберационной печи грузоподъемностью 20 тонн может использоваться коническое отверстие размером 50 мм (вверху) × 70 мм (внизу) × 120 мм (глубина), тогда как в небольшой печи для выдержки размеры отверстия могут составлять 30 мм × 45 мм × 80 мм. Конус должен иметь слегка увеличенный диаметр посадки, чтобы обеспечить прессовую посадку — как правило, на 1–2 мм больше на широком конце.
Пошаговый процесс отбора:
- Измерьте внутренний диаметр отверстия крана на горячей и холодной сторонах (отверстие имеет коническую форму).
- Укажите угол конусности, соответствующий данному — обычно внутренний угол составляет 3°–7°.
- Выберите плотность: для высокого металлостатического напора (печи с глубокой ванной) — 0,6–0,8 г/см³; для держателей с неглубокой ванной достаточно 0,4–0,5 г/см³.
- Убедитесь в совместимости сплава. Расплавы магния воздействуют на волокна с высоким содержанием кремнезема более агрессивно, чем алюминий; если вы используете магниевые сплавы, закажите состав, обогащенный оксидом алюминия.
- Выберите тип головки или фланца. Некоторые конусы имеют головку в форме гриба, которая плотно прилегает к корпусу печи, что облегчает их снятие с помощью простого лома.
Можно изготовить индивидуальные формы, соответствующие любому запатентованному профилю отверстия для слива, поэтому нет необходимости вносить изменения в огнеупорную облицовку печи для адаптации к конусу из каталога.
Свяжитесь с нами для получения технической консультации
Почему метод изготовления влияет на качество конуса для выбивания?
На рынке существует, в целом, два способа производства:
Сформировано вручную (традиционный способ): Волокно и связующее вещество вручную укладываются в форму и прессуются. Ориентация волокон хаотична, а контроль плотности оставляет желать лучшего. Операторы отмечают нестабильность герметичности — иногда конус прилегает идеально, а следующий — протекает.
Вакуумная фильтрация с отсасыванием (современный метод): Суспензия пропускается через пористую форму в условиях контролируемого вакуума. Волокна преимущественно выстраиваются вдоль направления потока, а плотность зависит от уровня вакуума и времени выдержки, которые регулируются с помощью ПЛК. В результате получается деталь, обладающая следующими характеристиками:
- Более высокая и более равномерная прочность на раздавливание.
- Более жесткие допуски на размеры (± 0,5 мм для критических диаметров по сравнению с ± 2 мм для изделий, сформированных вручную).
- Алюминиевая поверхность с антипригарным покрытием — гладкая и плотная оболочка, образовавшаяся на поверхности формы, препятствует смачиванию расплавленным алюминием, благодаря чему конус легко извлекается для следующего цикла.
Это не тривиальное различие. На загруженном литейном цехе, где в день разливается 200 тонн, протекающий конус приводит к отключению крана, разливу металла на пол и возникновению серьезного инцидента, связанного с безопасностью. Стабильность — это главное.
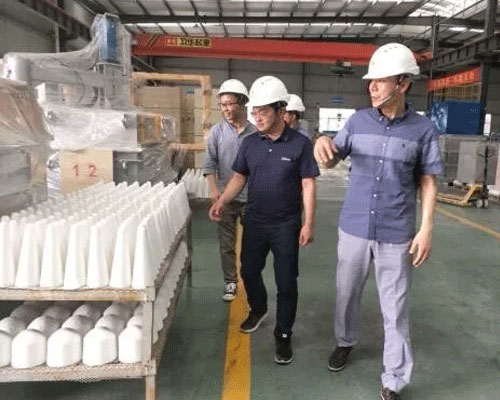
Продается конус для тап-аута
Чем конус для герметизации отличается от других методов герметизации отводов?
| Особенность | Конус для вытаскивания из керамического волокна | Глиняная / графитовая заглушка | Пневматические раздвижные ворота |
|---|---|---|---|
| Капитальные затраты | Низкий (расходные материалы) | Низкий (расходные материалы) | Высокий (механическая система) |
| Надежность уплотнения | Высокая — прессовая посадка | Умеренная — возможны трещины | Очень высокий — положительное отключение |
| Дым / испарения при введении | Очень низкий | Умеренная (органические вещества в глине) | Нет |
| Требуется квалификация оператора | Низкий | Низкий | Умеренный (поддержание) |
| Пригодность для частого простукивания | Хорошо (быстрая смена) | Ярмарка | Отлично |
| Теплоизоляция у сливного отверстия | Отлично | Плохо (графит является проводником) | Некачественный (стальной корпус) |
| Риск загрязнения сплава | Нет (инертное волокно) | Возможно (поглощение углерода) | Нет |
Для большинства алюминиевых литейных цехов, в которых используются реверберационные или выдерживающие печи с периодическим разливом, уплотнительный конус из керамического волокна по-прежнему остается наиболее практичным и экономически выгодным решением. Системы сдвижных затворов целесообразны только для очень больших печей с линиями непрерывного или полунепрерывного литья.
На что следует обратить внимание при установке и демонтаже?
Практические советы, основанные на опыте работы на литейном цехе:
- Разогрейте конус если это допускается стандартной операционной процедурой (SOP) вашего завода. Если перед установкой поместить новый конус на крышку печи на 5–10 минут, это позволит уменьшить температурный градиент и снизить вероятность появления трещин при контакте.
- Используйте специальную планку для нарезания резьбы с чашеобразным концом, соответствующим профилю конусной головки. Удары плоской планки могут привести к расколу конуса.
- Проверить внутренний диаметр отверстия для крана между циклами. Эрозия огнеупорного слоя постепенно расширяет проход, и конус меньшего размера будет давать течь. Если диаметр прохода увеличился более чем на 3 мм по сравнению с исходным проектным значением, необходимо заменить гильзу отводящего отверстия или перейти на конус следующего размера.
- Никогда не используйте конус повторно. Как только конус попадает под воздействие расплавленного металла, его волокнистая структура нарушается. Стоимость нового конуса ничтожно мала по сравнению с затратами, связанными с утечкой из отводящего отверстия.
- Расход конусов для бревен в рамках каждой кампании. Резкое увеличение расхода конусов, как правило, свидетельствует об ускоренной эрозии литниковых отверстий — что является одним из основных признаков того, что огнеупорная футеровка печи требует внимания.
Запросить расценки
Реальный пример из сферы AdTech: модернизация линии печей для обжига на Ближнем Востоке
Предприятие по переработке вторичного алюминия в Объединенные Арабские Эмираты На предприятии эксплуатируются четыре газовые печи-удерживатели, питающие линию литья под постоянным током. Каждая печь имеет два сливных отверстия и работает в три смены в сутки, семь дней в неделю. До 2022 года завод закупал конусы для слива, изготовленные вручную, у регионального поставщика. Основными проблемами были:
- Неправильная посадка: Примерно каждый восьмой конус давал утечку при первом введении, в результате чего оператору приходилось извлекать конус и пробовать другой. Каждая неудачная попытка приводила к простоям продолжительностью около 4 минут на каждом скважине и подвергала персонал риску попадания брызг.
- Адгезия к алюминию: После контакта с расплавом многие конусы прилипали к стенкам сливного отверстия. Для их удаления требовалось прикладывать чрезмерное усилие, что ускоряло износ огнеупорного покрытия. На заводе сливные отверстия переоблицовывали каждые 10 недель.
- Образование дыма: Система связующих веществ в старых конусах выделяла видимый органический дым, что вызвало неоднократные проверки со стороны группы HSE.
В третьем квартале 2022 года на заводе были опробованы 500 вакуумно-формованных конусов для отбора проб, поставленных производителем. Конусы были изготовлены по индивидуальным размерам на основе измерений существующих отверстий для отводов (52 мм × 72 мм × 115 мм, конусность, угол включения 5°) с плотностью 0,55 г/см³.
Результаты по итогам трёх месяцев полномасштабной эксплуатации (все четыре печи, оба сливных отверстия):
| Метрическая система | До (сформированные вручную) | После (вакуумной формовки) | Улучшение |
|---|---|---|---|
| Коэффициент герметичности при первом вставке | ~87 % | 99.2 % | +12 процентных пунктов |
| Среднее усилие, необходимое для извлечения конуса | Высокий — требуется ломик для работы вдвоём | Одноручная рукоятка крана | Значительно сокращено |
| Интервал между повторными вставками гильз в пробойные отверстия | 10 недель | 18 недель | +80 % — более длительный срок службы огнеупора |
| Видимый дым при введении | Умеренный | Незначительный | Замечания по ОТ, ТБ и ООС устранены |
| Расход конусов на одну печь в месяц | ~140 | ~120 | –14 % (меньше брака) |
Одно лишь сокращение частоты замены рукавов позволило заводу сэкономить, по оценкам, 23 000 долларов США на одну печь в год в области огнеупорных материалов и потери производственного времени во время профилактических остановок. По итогам испытаний литейный цех разместил рамочный заказ на 12 месяцев и включил данный продукт в стандартную технологическую процедуру для всех четырёх печей. Партнёрство продолжается уже третий год: техническая команда поставщика ежегодно посещает объект для повторного измерения профилей разливочных отверстий и корректировки размеров конуса по мере износа огнеупорного покрытия печи.
Именно такой итеративный подход к разработке спецификаций расходных материалов, основанный на анализе данных, отличает простого поставщика от настоящего технического партнера.
Как качество конуса для выпуска литья влияет на безопасность алюминиевого литья?
Расплавленный алюминий при температуре 700–750 °C не терпит ошибок. При разрыве конуса струя жидкого металла вырывается на пол литейного цеха, и при контакте с влагой — будь то влажный пол, протекающий водопровод или даже пот — происходит паровой взрыв. В руководящих принципах по безопасности Алюминиевой ассоциации и в материалах по охране труда, окружающей среды и безопасности Международного института алюминия подчеркивается чрезвычайная важность надёжной герметизации сливного отверстия как основной инженерной меры контроля.
Высококачественный конус для отвода струи способствует обеспечению безопасности несколькими непосредственными способами:
- Стабильная точность размеров избавляет от необходимости пробовать несколько конусов на горячем открытом отверстии крана.
- Антипригарное покрытие обеспечивает аккуратное извлечение, не требуя от оператора приложения чрезмерного усилия в непосредственной близости от расплава.
- Низкий уровень дымообразования обеспечивает хорошую обзорность вокруг крана — фактор, который часто упускают из виду, пока не возникнут проблемы.
Если ваш нынешний поставщик конусов не может предоставить данные о контроле размеров на уровне партии, это должно вызвать у вас настороженность и требует принятия соответствующих мер.
Сопутствующие огнеупорные материалы и средства фильтрации для литья алюминия
Конус для слива литья — это один из компонентов более широкой системы керамических и огнеупорных расходных материалов, обеспечивающих безопасную и эффективную работу литейного цеха. Наряду с техническими характеристиками конуса стоит рассмотреть следующие сопутствующие продукты:
- Керамические пенопластовые фильтры — используется на последующем этапе в желобе для удаления оксидных включений и неметаллических частиц из расплава до того, как он поступит в форму или на стол для литья под постоянным током.
- Наконечник литейного сопла / литейное сопло — прецизионный наконечник, подающий металл в валковый или непрерывный литейный станок, где стабильность размеров и устойчивость к термическим ударам имеют одинаковое значение.
- Детали литья горячей головки — изолирующие кольца и переходные пластины, используемые при вертикальном литье под постоянным током для регулирования процесса затвердевания и уменьшения закручивания стыка.
- Оборудование для дегазации — ротационные дегазационные установки, которые снижают содержание растворенного водорода перед разливкой и, в сочетании с надлежащими методами фильтрации, позволяют получать заготовки и слябы с низкой пористостью.
Закупка этих компонентов у одного поставщика, который понимает, как они взаимодействуют в литейной линии — от литникового отверстия печи до формы, — упрощает логистику и гарантирует совместимость материалов.
Характеристики, о которых следует поинтересоваться при заказе конусов для выталкивания
При отправке запроса на предложение укажите (или попросите поставщика подтвердить) следующее:
- Чертеж отверстия или размеры — диаметр верхней части, диаметр нижней части, глубина, угол конусности.
- Указание плотности — выражается в г/см³ с допустимым отклонением (например, 0,55 ± 0,05).
- Минимальная прочность на раздавливание — как правило, ≥ 1,0 МПа для изделий из алюминия.
- Тип связующего вещества — для снижения дымообразования предпочтительны неорганические связующие (на основе коллоидного кремнезема или оксида алюминия); избегайте использования органических связующих, если сотрудники вашей службы по охране труда и технике безопасности чувствительны к испарениям.
- Температура классификации волокон — должна превышать максимальную рабочую температуру как минимум на 200 °C.
- Качество поверхности — предусмотреть “гладкую поверхность формы” на посадочных поверхностях для обеспечения несмачиваемости.
- Упаковка — конусы легко бьются; просим обеспечить индивидуальную упаковку и жесткую картонную коробку с перегородками.
- Срок годности и условия хранения — изделия из керамического волокна впитывают влагу; необходимо уточнить максимальную влажность при хранении и срок годности до начала разложения связующего вещества.
Если вы сможете предоставить образец использованного конуса, хороший производитель проведет реверс-инжиниринг его геометрии и распределения волокон, чтобы изготовить прямую замену — или предложит усовершенствованную версию с учетом характера износа.
Заключение
Выпускной конус — это небольшая и недорогая деталь, которая устанавливается в наиболее критическом с точки зрения безопасности месте процесса литья алюминия. Экономия на качестве в данном случае — ложная экономия. Разница между заглушкой, сформированной вручную, и конусом, изготовленным методом вакуумной формовки с контролем размеров, проявляется в надежности уплотнения, безопасности оператора, затратах на обслуживание огнеупорных материалов и общем времени безотказной работы литейного цеха. Если ваши нынешние конусы доставляют вам проблемы — нестабильная посадка, заклинивание, чрезмерное образование дыма — стоит провести контролируемое испытание с использованием вакуумно-формованной альтернативы и оценить результаты в течение полного производственного цикла. Данные, как правило, говорят сами за себя.
Часто задаваемые вопросы
1. Что такое конус для выхода из захвата?
«Tap Out Cone» — это вакуумно-формованная заглушка из керамического волокна, используемая для герметизации и регулирования потока расплавленного алюминия в разливочном отверстии печи.
2. Из чего изготовлен конус «Tap Out»?
Он изготавливается из алюминосиликатного волокна высокой чистоты, смешанного с неорганическим связующим веществом, и формуется в вакууме для обеспечения стабильной прочности и теплоизоляционных свойств.
3. Где используется конус «Tap Out»?
Он широко применяется на алюминиевых заводах, в выдерживающих печах, реверберационных печах и печах для плавки сплавов.
4. Почему для изготовления конусов Tap Out используется керамическое волокно?
Керамическое волокно отличается низкой теплопроводностью, хорошей термостойкостью, небольшим весом и обеспечивает надежную изоляцию при контакте с расплавленным металлом.
5. Можно ли настроить конусы «Tap Out»?
Да. Размер, плотность, твердость и форма могут быть адаптированы с учетом различных конструкций сливных отверстий и условий эксплуатации печи.
6. Подходит ли конус Tap Out для металлов, отличных от алюминия?
Да. Его также можно использовать в печах для плавки магниевых и цинковых сплавов, в зависимости от рабочей температуры и конструкции.
7. Прилипает ли конус Tap Out к расплавленному алюминию?
Правильно изготовленный конус Tap Out Cone имеет плотную, гладкую поверхность, что способствует уменьшению прилипания алюминия и образования шлака во время использования.
8. В чём заключаются основные преимущества вакуумноформованного конуса Tap Out Cone?
Они обеспечивают стабильные размеры, более высокую прочность, более герметичное уплотнение, меньшее дымообразование и более стабильное качество продукции по сравнению с пробками ручной работы.
9. Как конус «Tap Out» улучшает работу печи?
Это помогает регулировать поток металла, снижает теплопотери на выходе, повышает безопасность при разливке и делает литье алюминия более удобным.
10. Как выбрать подходящий конус Tap Out?
Выбор следует производить с учетом размера отверстия для крана, типа печи, сплава, требуемой плотности и рабочей температуры. Варианты, изготовленные по индивидуальному заказу, как правило, подходят лучше всего.





