
Литейная подающая форсунка располагается перед валками прокатного оборудования на производстве алюминиевых сплавов и служит для направления потока алюминиевых сплавов.
Расплавленный алюминий поступает в разливочное сопло через задний вход, а затем вытекает через передний выход, попадает на валок, где охлаждается им и прокатывается в литую заготовку.
Как правило, ширина литой-прокатной заготовки определяется шириной выхода из форсунка с поворотным соплом. С целью повышения коэффициента использования оборудования и сокращения эксплуатационных расходов ширина листов, производимых на обычном литейном и прокатном оборудовании, является относительно большой и, как правило, составляет 1450–1600 мм.
В случае литых прокатных слябов шириной менее 800 мм при использовании традиционной конструкции оборудования и метода производства производительность на единицу оборудования снизится.
В процессе литья алюминиевых сплавов зажимы для сопел необходимы для поддержки и закрепления сопел, изготовленных из огнеупорных материалов (хрупких и ломких).
Существуют важные нюансы, связанные с регулировкой открытия сопла, формой пластины и зоной цементации. Поэтому это оказывает большое влияние на качество продукции.
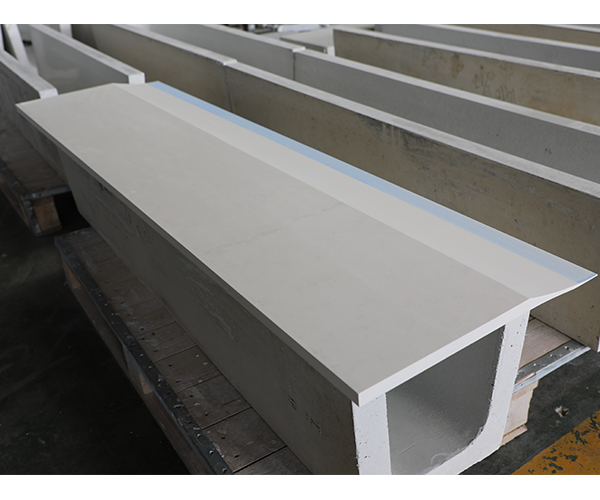
Литейная подающая форсунка является частью механизма подачи на литейных станках для литья алюминия и алюминиевых сплавов. Её назначение — подавать жидкий алюминий в зазор между двумя литейными валками.
Вращающийся валок выполняет функцию кристаллизатора и одновременно обеспечивает прокатку кристаллизованного алюминия.
Процесс литья-прокатки на литейно-прокатном стане заключается в непрерывной подаче расплавленного металла в зазор между двумя относительно вращающимися водоохлаждаемыми валками и непрерывной прокатке рулонов с одновременным охлаждением и литьем.
Особенности методов непрерывного литья и прокатки на двухвалковых станах
1. Организовать непрерывный процесс литья и прокатки, отказавшись от литья слитков и горячей прокатки, что позволит снизить затраты.
2. Оборудование несложное, занимаемая площадь небольшая, инвестиции незначительные, а темпы строительства высокие.
3. Простой процесс и удобное техническое обслуживание.
Определение зоны литья-прокатки: под зоной литья-прокатки понимается область между осевой линией двух валков (также называемой осевой линией валков) и передним краем кончика алюминиевого отливка.
Длина зоны литейно-прокатной обработки определяется до начала литейно-прокатной обработки. Она зависит от толщины литейно-прокатного листа, диаметра валков, состава сплава, производительности оборудования, прилагаемого усилия и толщины распылительной кромки.
Общие принципы определения зоны литья и прокатки
1. Толщина литопрокатной пластины увеличивается, а площадь литопрокатной зоны уменьшается.
2. Диаметр литейного валка увеличивается, а площадь литья возрастает.
3. Толщина разливного горлышка увеличивается, а площадь разливки возрастает.
4. Установка обладает высокой прокатной силой, а площадь литья и прокатки увеличена.
5. Зона литья-прокатки чистого алюминия и мягких сплавов немного длиннее, а зона литья-прокатки твердых сплавов — немного короче.





