
Döküm Besleme Nozulu, alüminyum alaşımı sektöründe haddeleme ekipmanının haddeleme silindirlerinin önünde yer alır ve alüminyum alaşımlarını yönlendirmek için kullanılır.
Erimiş alüminyum, arka girişten döküm nozülüne girer ve ardından ön çıkıştan dışarı verilir; daha sonra silindire girer, burada silindir tarafından soğutulur ve döküm kütüğe dönüştürülür.
Genellikle, döküm-haddelenmiş kütüğün genişliği, püskürtme başlığı. Ekipman kullanım verimliliğini artırmak ve işletme maliyetlerini düşürmek amacıyla, sıradan döküm ve haddeleme ekipmanlarıyla üretilen levhaların genişliği nispeten fazladır ve genellikle 1450 mm–1600 mm’ye ulaşır.
Genişliği 800 mm’den az olan döküm-haddelenmiş levhalarda, üretimde geleneksel ekipman yapısı ve üretim yöntemi kullanılırsa, birim üretim miktarı düşecektir.
Alüminyum alaşımı döküm işleminde, refrakter malzemelerden (kırılgan, hassas) yapılmış nozulları desteklemek ve sabitlemek için nozul kelepçeleri gereklidir.
Nozul açıklığının ayarlanması, plaka şeklinin ayarlanması ve harç dolgu alanının ayarlanması konusunda önemli düzenlemeler bulunmaktadır. Bu nedenle, bu hususlar ürün kalitesi üzerinde büyük bir etkiye sahiptir.
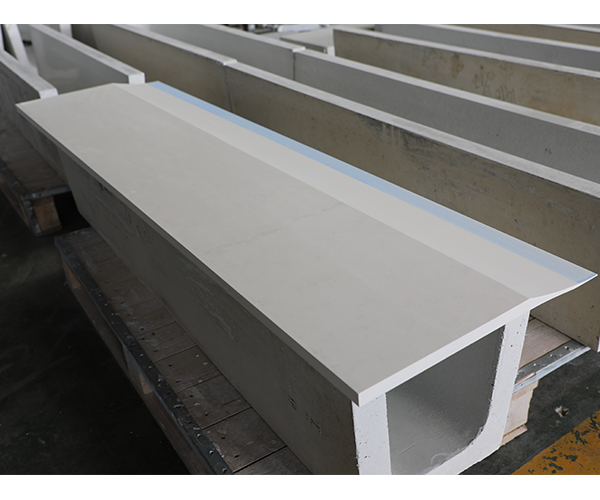
Döküm Besleme Nozulu, alüminyum ve alüminyum alaşımlı döküm hatlarının besleme mekanizmasının bir parçasıdır. İşlevi, iki döküm silindiri arasındaki silindir aralığına sıvı alüminyum sağlamaktır.
Dönen silindir, kristalleştiriciye eşdeğerdir ve aynı zamanda kristalleştirilmiş alüminyum da haddelenir.
Döküm-haddeleme tesisindeki döküm-haddeleme işlemi, birbirine göre dönen iki su soğutmalı hadde arasına sıvı metali sürekli olarak beslemek ve bobinleri soğutma ve döküm işlemleriyle sürekli olarak haddelemekten ibarettir.
İkili silindirli sürekli döküm ve haddeleme yöntemlerinin özellikleri
1. Sürekli döküm ve haddeleme üretimini gerçekleştirmek, külçe dökümü ve sıcak haddeleme süreçlerinden tasarruf sağlamak ve maliyetleri düşürmek.
2. Ekipman basit, alan küçük, yatırım tutarı az ve inşaat hızı yüksektir.
3. Basit işlem ve kolay bakım.
Döküm-haddeleme bölgesinin tanımı: Döküm-haddeleme bölgesi, iki hadde silindirinin merkez hattı (silindir merkez hattı olarak da adlandırılır) ile alüminyum döküm parçasının ön kenarı arasındaki alanı ifade eder.
Döküm-haddeleme bölgesinin uzunluğu, döküm-haddeleme işlemine başlamadan önce belirlenir. Bu uzunluk, döküm-haddelenmiş sacın kalınlığı, hadde çubuğunun çapı, alaşım türü, ekipman kapasitesi, uygulanan kuvvet ve püskürtme dudağının kalınlığına göre belirlenir.
Döküm ve haddeleme bölgelerinin belirlenmesine ilişkin genel ilkeler
1. Döküm-haddelenmiş levhanın kalınlığı artar ve döküm-haddelenmiş alan azalır.
2. Döküm silindirinin çapı artar ve döküm alanı genişler.
3. Döküm ağzının kalınlığı artar ve döküm alanı genişler.
4. Ekipmanın haddeleme kuvveti yüksektir ve döküm ile haddeleme alanı genişletilmiştir.
5. Saf alüminyum ve yumuşak alaşımların döküm-haddeleme bölgesi biraz daha uzundur; sert alaşımların döküm-haddeleme bölgesi ise biraz daha kısadır.





