Проблема загрязнения окружающей среды после переработки газа, дегазация водорода разряд
В связи с ужесточением требований к очистке алюминиевых расплавов на многих производственных предприятиях, в частности, для эффективного удаления щелочных металлов из алюминиевых расплавов, используют инертные
Комбинированная переработка дегазация водорода Кроме того, в процессе производства хлора в атмосферу будет выбрасываться определённое количество отработанного водорода в результате дегазации. Как всем известно, газообразный хлор чрезвычайно вреден для организма человека. Хотя часть этого газа вступает в реакцию с расплавленным алюминием, всё же будет происходить выброс дегазация водорода из камеры, что приведет к загрязнению окружающей среды. Теперь несколько настроек: производитель оборудования оснастил его дымовой трубой, а вытяжные трубы производственных цехов и цехов соединены с системой дымоудаления для простой очистки воздуха, после чего он выбрасывается в атмосферу, но это не решает проблему загрязнения выхлопными газами в корне. Если система очистки выхлопных газов и устройство сбора позволяют очищенному газу повторно поступать в камеру для рафинирования алюминиевого расплава, это не только решает проблему загрязнения окружающей среды, но и экономит ресурсы, необходимые для дегазации водородом, а также соответствует требованиям энергосбережения и сокращения выбросов.
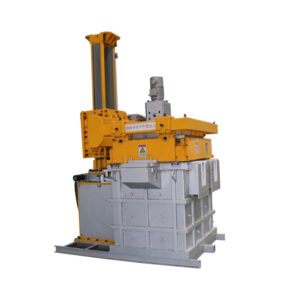
дегазация водорода
сплавы серии × (3003, 3004, 3104, 3105, 3204); серия 5 × × ×
Сплавы (5005, 5052, 5082, 5349, 5754); сплавы серии 6×××
(6061, 6063); сплав серии 7××× (7072); сплав серии 8×××
(8011, 8111) и т. д. Использование данной продукции затрагивает многие сферы гражданского производства
К числу поверхностей относятся обычные алюминиевые полосы, заготовки из алюминиевой фольги «двойное ноль», панели для строительных навесных фасадов, а также алюминиевые композитные панели, толстая фольга, автомобильные листы, листы для глубокой вытяжки, все виды декоративных плит, корпуса бытовой техники, упаковочные материалы, основания из полистирола и другие изделия. Хотя технологический процесс Hazlet пока не применяется в производстве заготовки для банок и не вышел на коммерческий рынок, его исследования и разработки в сфере производства банок увенчались успехом. По сравнению с процессом полунепрерывного литья с последующей горячей прокаткой характеристики получаемой продукции, особенно ключевой показатель материала для банок — коэффициент образования ушей достиг идеального значения 2–3∙5%. Продукция для производства банок не включена в масштабное коммерческое производство, и основная причина заключается в том, что рынок материалов для банок в США ориентирован на метод «слиток + горячая прокатка». Занятый производственным предприятием, производитель по методу Хэзлета не делил с ним рынок.