В процессе плавки алюминиевый расплав очищается от растворенных металлических примесей (натрия, магния, железа и цинка), взвешенных оксидных (неметаллических) включений и растворенного водорода. Для очистки от растворенных металлических примесей важное значение имеют методы дегазации при литье, обработка флюсами и фильтрация. Для этих целей используются различные методы продувки расплавов инертными и активными газами, седиментация, обработка хлоридными солями и флюсами, вакуумирование и фильтрация через сетчатые, гранулированные и керамические фильтры с пенопластовым наполнителем используются.
Методы дегазации при литье
При литье из алюминия и алюминиевых сплавов AMg2 и AMgb можно осуществлять путем вдувания в расплав хлора, смеси инертного газа с хлором (на 100 объемных частей инертного газа — 1–10 объемных частей хлора), паров хлоридов (CrCl₂, CCl₄, TiCl₄), фреона (CCl₂F₂) и фильтрации через гранулированные фильтры из AlF₃ или ABO₃, активированные хлором или фтором.
Расход очищенного газа составляет 0,2…0,5 м³ на 1 тонну расплава. Продолжительность продувки через керамические сопла или пористые керамические вставки составляет 10…15 мин при температуре расплава.
Методы дегазации. При литье из расплава также удаляются примеси лития, калия и кальция, при этом происходит потеря до 0,2% магния.
Расплавы пропускают через фильтры толщиной 150…200 мм для отделения зерен диаметром 4…6 мм.
Вредное воздействие натрия на технологические свойства сплава AMgb можно подавить путем введения добавок висмута или сурьмы (0,2 … 0,31 TP3T от массы расплава), образующих с натрием интермегаллиды, плавящиеся при 775 и 856 °С соответственно.
Дегазация и очистка
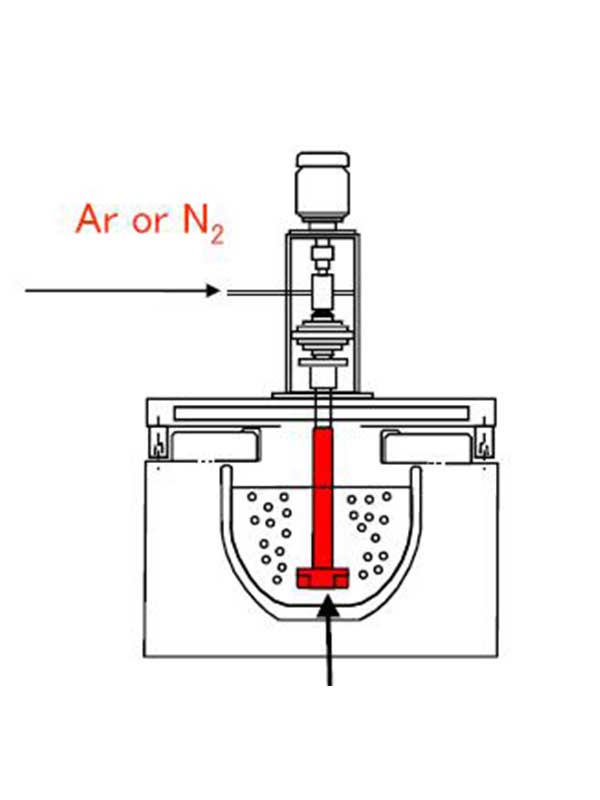
Газовая продувка широко применяется для дегазации расплавов и очистки их от неметаллических включений.
Чем меньше размер пузырьков продувочного газа и чем равномернее их распределение по объему расплава, тем успешнее проходит очистка. Продувка, как правило, осуществляется через пористые вставки из спеченного оксида алюминия, которые обеспечивают образование пузырьков газа диаметром 1,5…2,0 мм.
Этот метод очистки широко применяется на литейных заводах при производстве слитков.
Очистка осуществляется в специальных контейнерах с внутренней облицовкой, установленных на линии перелива металла из смесителя в форму или в ведра.
На дне ведра или ёмкости устанавливается пористая керамическая вставка.
Для рафинирования алюминиевых расплавов используются азот, аргон, гелий, хлор и смесь азота (90%) с хлором, очищенные от влаги и кислорода.