
Размер зазора между соплом и валиком оказывает значительное влияние на появление продольных полос.
В условиях обычного производства из-за ошибки при сборке сопла или его низкого качества зазор между соплом и валиком оказывается слишком малым или частично неравномерным. Порошки, измельченные соплом после прохождения через валик, и литьевая насадка находятся в контакте, и включения, такие как алюминиевый шлак, образующиеся в процессе литья и прокатки, накапливаются на внешнем конце сопла. При прохождении расплавленного алюминия условия кристаллизации в этой зоне отличаются от условий в других местах. Существуют явные различия в условиях кристаллизации. На поверхности литого-прокатного рулона вследствие различных условий кристаллизации образуется заметное структурное отличие. Если это отличие значительное, возникают дефекты в виде очистных полос. Если оно незначительное, появляются вертикальные полосы.
После образования продольных полос они наносятся на одну и ту же область рулона и постепенно образуют узкую неровную липкую алюминиевую полосу по всей окружности рулона. Вследствие взаимодействия между рулоном и литой-прокатной рулонной заготовкой устранить продольные полосы в процессе производства затруднительно. Иногда они проходят по всей длине.
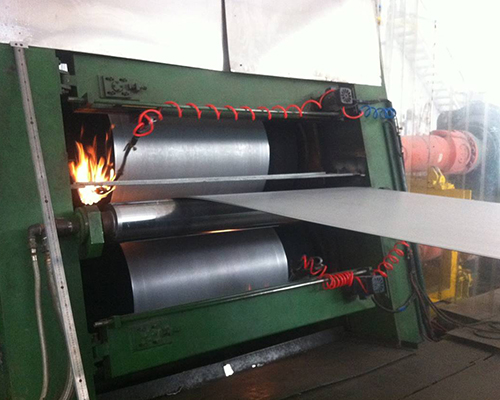
Путем корректировки других параметров технологического процесса зазор между соплом и валиком был увеличен на 0,1 мм.
Испытание подтверждает, что на поверхности лито-прокатной заготовки практически отсутствуют полосы, продольные полосы удалось хорошо контролировать, а качество поверхности заготовки значительно улучшилось. Однако при слишком большом зазоре между сопловыми валками оксидная пленка в этом зазоре легко разрывается и переносится на поверхность заготовки, образуя дефекты в виде складок оксидной пленки. В крайних случаях оксидная пленка разрывается и приводит к утечке алюминия, поэтому следует с осторожностью увеличивать зазор между сопловыми валками.
Продольные полосы — это дефекты поверхности, проходящие по всей длине лито-прокатного листа. Продольные полосы представляют собой светлые полосы, иногда глубокие. Продольная полоса образует соответствующую полосу в кольцевом направлении на поверхности литейного валка, которую необходимо отполировать наждачной бумагой в процессе производства. Продольные полосы невозможно устранить с поверхности фольги. При выраженных продольных полосах на поверхности фольги появляются светлые и тёмные полосы, что серьёзно ухудшает качество поверхности и качество самой фольги.
За счёт увеличения зазора между литьевым валом и литьевым соплом, а также оптимизации схемы расхода в сопле продольные полосы на поверхности лито-прокатного листа уменьшаются или полностью устраняются.





