
Керамические пенофильтры с открытыми порами для использования в алюминиевых литейных цехах были разработаны в начале 1970-х годов, а первое коммерческое применение этой технологии состоялось в 1974 году для производства прокатных слитков, из которых изготавливают плиты и листовые материалы. Керамические пенообразные фильтры с открытыми порами представляют собой монолитные одноразовые фильтры, предназначенные для использования в ходе одного литья. Размер пор фильтра варьируется от 4 до 28 пор на см (от 10 до 70 пор на линейный дюйм), что соответствует диаметру пор примерно от 0,036 до 0,26 см. Керамические пенопластовые фильтры обычно изготавливаются в виде квадратов размером от 22,86 см × 22,86 см × 5,08 см (9 дюймов × 9 дюймов × 2 дюйма) до 66,04 см × 66,04 см × 5,08 см (26 дюймов × 26 дюймов × 2 дюйма).
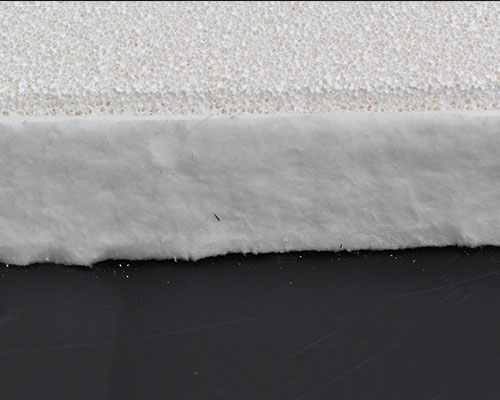
На скошенном крае закреплена прокладка из волокнистой бумаги, которая создает поперечную сжимающую нагрузку, удерживающую фильтр на месте в Фильтрующий блок CFF а также для предотвращения обхода металла по краю фильтра. Толщина волокнистого материала прокладки обычно составляет от 0,317 см до 0,476 см (от ⅛ до 3/16 дюйма) и, как правило, состоит из силикатных волокон. В состав прокладки часто добавляют вермикулит, который при нагревании расширяется, увеличивая прижимное усилие прокладки. Типичное время использования в расплавленном алюминии составляет от 30 до 120 минут.
Производство алюминиевых слитков и заготовок для изготовления высококачественной алюминиевой продукции требует, чтобы расплавленный алюминий был относительно свободен от включений, таких как нерастворимые твердые или несмешиваемые жидкие примеси. Это необходимо для того, чтобы слитки или заготовки после последующей обработки соответствовали строгим требованиям, предъявляемым к высококачественной продукции, такой как жесткие и гибкие упаковочные материалы, продукция для аэрокосмической отрасли (профили, листы, пластины, поковки), литографические изделия, трубки для автомобильных конденсаторов и блестящая обрезная продукция. В процессе производства расплавленного алюминия нерастворимые примеси или включения образуются на всех этапах: восстановления, выдержки, легирования и литья.
В процессе первичного электролитического восстановления нерастворенный оксид алюминия, карбиды алюминия, фторид натрия-алюминия из электролитической ванны, а также пленки γ-оксида алюминия переносятся в качестве примесей и включений. На этапах выдержки в печи и легирования в качестве включений или примесей образуются спинет алюмината магния, магнезия, пленки γ-оксида алюминия и огнеупорные материалы печи. При переносе металла во время литья в качестве примесей или включений образуются хлоридные соли, скопления борида титана, эродированные огнеупорные материалы и пленки γ-оксида алюминия.
Желательно удалять включения на последнем этапе обработки перед затвердеванием расплавленного алюминия в слиток или заготовку с помощью фильтрации. В промышленности это делается уже много лет с использованием различных технологий, в том числе фильтрации на слоевом фильтре и фильтрации через керамическую пену.





