
Belirli bir süre boyunca gaz giderme ve filtreleme işlemlerinden geçtikten sonra, erimiş alüminyum, erimiş alüminyum sıcak üst döküm aşamasına girmeye başlar.
Bu aşamada, döküm hızı başlangıç hızından normal döküm hızına doğru artmaya başlar; döküm sıcaklığı da normal döküm sıcaklığına doğru yükselmeye başlar ve soğutma suyu hacmi (su basıncı) başlangıç su hacminden (su basıncından) normal döküm suyu hacmine (su basıncına) yükselir.
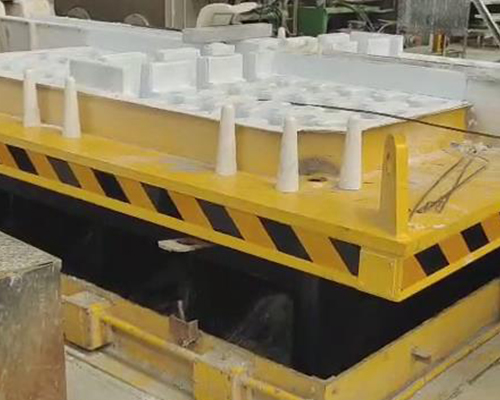
Erimiş alüminyum sıcak üst döküm aşamasında aşağıdakilere dikkat edilmelidir:
(1) Bu aşama, döküm sürecinde arızaların en sık meydana geldiği aşamadır ve patlama, yanma ve diğer ciddi kazalara yatkındır. İlgili istatistiklere göre, döküm sürecindeki kazaların 70%’den fazlası bu aşamada meydana gelmiştir. Bu nedenle, bu aşamada güvenliğe özel önem verilmeli ve sahadaki personel sayısı en aza indirilmelidir.
(2) Başlangıç döküm hızı genellikle normal döküm hızının 50% ila 70%’si kadardır. Genellikle, normal döküm hızına 200 mm’lik döküm uzunluğu içinde ulaşılmalıdır.
(3) Soğutma suyu hacmi (su basıncı), genellikle bekletme süresi başladığında başlangıçtaki su hacminden (su basıncından) itibaren artmaya başlar. Döküm hızı normale ulaştığında, su hacmi (su basıncı) da normal döküm soğutma suyu hacmine (su basıncına) ulaşır.
(4) Bu aşamada gözlem yapmaya özen gösterin. Alüminyum sızıntısı olan kalıp, bir seramik elyaf tıkaç aşırı alüminyum sızıntısını önleyecek şekilde zamanında müdahale ederek, böylece patlamaları veya diğer kazaları önlemek.
(5) Bu aşamada, emme borusunda alüminyum yoğuşması nedeniyle alüminyum tıkanması meydana gelmesi de kolaydır. Alüminyum tıkanmasının birçok nedeni vardır. Genellikle bu durum, erimiş alüminyumun düşük sıcaklığından veya dolum ve bekletme süresinin çok uzun olmasından kaynaklanır. Bu durum, gerçek üretim koşullarında ayrıntılı olarak analiz edilmelidir. Tıkanıklığa neden olan alüminyum, döküm işlemi sırasında yeniden eriyip sızarak bir patlamaya neden olabilir. Ayrıca, bu alüminyum tıkanıklığı, belirli bir seviyede erimiş alüminyumun akış hızının çok düşük olmasına neden olabilir; bu da erimiş alüminyumun kalıba doldurulmasını zorlaştırır ve sonuçta döküm işlemini zorlaştırır.
(6) Genel olarak, tehlikeyi önlemek amacıyla, alüminyum sızıntısı veya tıkaç alüminyumu 5 kalıptan fazla olduğunda döküm işlemi zamanında sonlandırılmalıdır.
(7) Bu aşamada, döküm platformundaki sıvı seviyesi büyük ölçüde değişecektir. Büyük erimiş alüminyum dalgalanmalarını önlemeye çalışın. Ayaklı fırının eğilme hızına veya manuel fırın gözünün ayarına dikkat edin. Platformun sıvı seviyesi kısa sürede ayarlanmalıdır. Kararlı bir değere ulaşmak için, genel kararlı değer platformun en yüksek yüzeyinden 30 mm ila 40 mm daha düşük olmalıdır.





