
Наконечники литейных каналов и сопла изготавливаются из специального спеченного керамического материала методом механической обработки и используются для непрерывного литья алюминиевой ленты на двухвалковых литейных машинах. Материал обладает хорошей термической стабильностью. Для обеспечения равномерного течения расплавленного алюминия в поперечном направлении полости формы и одинаковой локальной скорости охлаждения поверхности формы наконечник литейного канала изготавливается из вакуумноформованного кремниево-алюминиевого волокнистого материала.
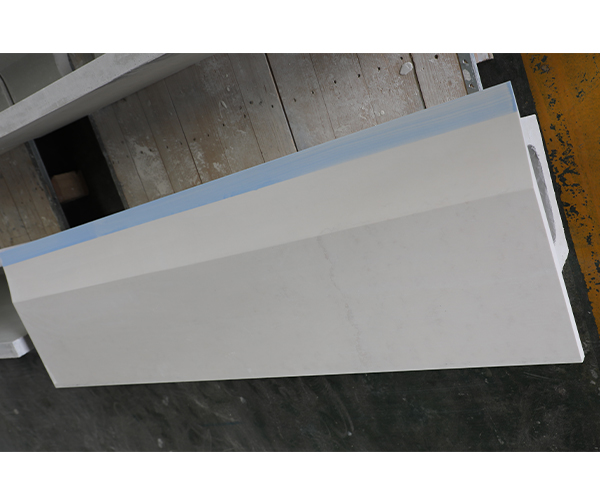
A Совет по выбору роликов Устанавливается со стороны входа в литейно-прокатный станок для литья полос. Гидравлический цилиндр приводит в движение платформу затвора, которая скользит по подвижному седлу, отталкивает затвор и его вспомогательные детали, обеспечивая соблюдение определенного безопасного расстояния до зазора между валками литейного станка, а затем приводит в действие устройство горизонтальной и вертикальной регулировки затвора. Сервомотор регулирует положение разливочного сопла в заданное положение, при этом сервомотор может по мере необходимости индивидуально регулировать каждую сторону разливочного сопла в режиме реального времени.
Мягкие и жесткие ушки собираются вместе с сопловой пластиной и используются для формирования кристаллической структуры и регулирования размеров заготовок из алюминия — пластин, лент и фольги — на литейных и прокатных производственных линиях.
Мягкие уши изготовлены из картонной массы с высоким содержанием алюминиевого волокна и формованы композитным способом, а жесткие уши — из волокон высокой чистоты, прошедших вакуумную фильтрацию. Обе детали проходят обжиг в печи и обрабатываются на прецизионном оборудовании.
Мягкие и жесткие ушки монтируются на пластине сопла. В основном используются для регулировки внутреннего сопротивления и контроля размеров формовки алюминиевого сплава. Ровные края без заусенцев позволяют эффективно защитить отливки в процессе прокатки. Внутренняя структура прокатного рулона остается стабильной.
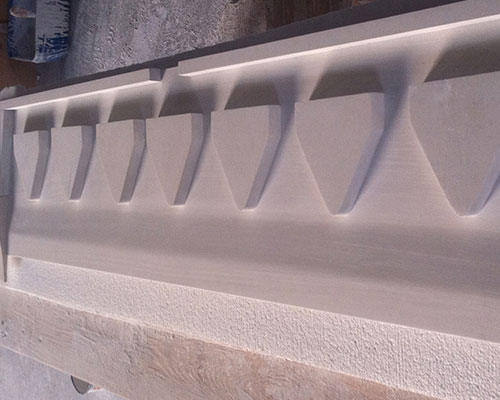
Советы по установке роликов и насадок
A. Закрепите разливочное сопло на зажиме для сопла стальной конструкции, а затем закрепите зажим для сопла на платформе для сопла. Ввод и вывод платформы для сопла, а также регулировка положения вверх и вниз могут осуществляться одновременно или по отдельности.
Б. Когда вертикальная пластина перемещает зазор между валками, сначала необходимо отрегулировать горизонтальный регулировочный винт-домкрат платформы разливочного отверстия до максимального хода, а затем масляный цилиндр приводит платформу разливочного отверстия в движение в направлении зазора между валками с более высокой скоростью. Когда передний край разливочного отверстия удалится от оси валков на 120 мм, отбойная пластина платформы разливочного отверстия прижимается к верхней пластине шнекового подъемника, после чего сервомотор приводит платформу разливочного отверстия в движение, медленно приближая её к валкам для установки разливочного сопла в заданное положение.
C. Когда литейно-прокатный станок останавливается для замены валков, гидравлический цилиндр перемещает платформу литейного сопла назад до заднего упора, а сигнал срабатывания заднего концевого выключателя используется в качестве сигнала о завершении замены валков.





