
Tekerlek uçları ve nozullar, özel sinterlenmiş seramik malzemeden işleme yoluyla üretilir ve sürekli çift silindirli alüminyum şerit dökümünde kullanılır. Bu malzeme iyi bir termal kararlılığa sahiptir. Erimiş alüminyumun kalıp boşluğunun yanal yönünde düzgün bir şekilde akmasını ve kalıp yüzeyinin yerel soğuma hızının tutarlı olmasını sağlamak amacıyla, döküm ucu vakumla şekillendirilmiş silikon-alüminyum elyaf malzemeden imal edilmiştir.
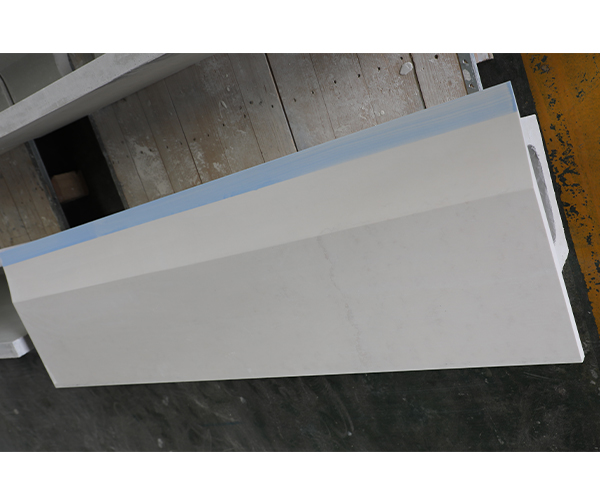
A Tekerlek Ucu Şerit döküm için döküm ve haddeleme tesisinin giriş tarafına monte edilmiştir. Hidrolik silindir, kapak platformunu kayar yuva üzerinde kaydırır, kapak ve yardımcı parçalarını iterek döküm tesisinin haddeleme aralığından belirli bir güvenlik mesafesini korur ve ardından kapak yatay ve dikey ayar cihazını çalıştırır. Servo motor, döküm nozülünü hedef konuma ayarlar ve servo motor, döküm nozülünün her bir tarafını gerektiğinde çevrimiçi olarak ayrı ayrı ayarlayabilir.
Yumuşak ve sert kulaklar, nozul plakasıyla birleştirilerek döküm ve haddeleme üretim hattında alüminyum levhaların, şeritlerin ve folyo ham parçalarının kristalleşmesi ve boyut kontrolü için kullanılır.
Yumuşak kulaklar, yüksek alüminyum içerikli elyaf karton hamuru ve kompozit kalıplama yöntemiyle üretilirken, sert kulaklar ise yüksek saflıkta elyaflarla vakum filtreleme işleminden geçirilir. Her ikisi de fırında pişirilir ve hassas ekipmanlarla işlenir.
Yumuşak ve sert kulaklar, nozul plakası ile birleştirilir. Esas olarak iç direnci ayarlamak ve alüminyum alaşımının şekillendirme boyutunu kontrol etmek için kullanılır. Çapak içermeyen düzgün kenarlar, haddeleme üretimi sırasında dökümleri etkili bir şekilde koruyabilir. Haddelenmiş bobinin iç yapısı stabildir.
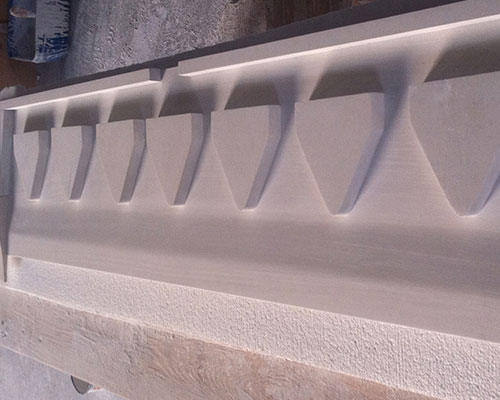
Tekerlek Uçları ve Nozulların Takılması Süreci
A. Dökme nozülünü çelik yapıdaki nozül kelepçesine sabitleyin ve ardından nozül kelepçesini nozül platformuna sabitleyin. Nozül platformunun giriş ve çıkış ayarları ile yukarı ve aşağı konum ayarları aynı anda veya ayrı ayrı yapılabilir.
B. Dikey plaka silindir aralığını salladığında, önce döküm ağzı platformunun yatay ayar vidasını maksimum stroka ayarlayın; ardından yağ silindiri, döküm ağzı platformunu daha yüksek bir hızda silindir aralığına doğru hareket ettirir. Döküm ağzının ön ucu, silindirlerin merkez hattından 120 mm uzaklaştığında, döküm ağzı platformunun bölme plakası vidalı elevatörün üst plakasına baskı uygular; ardından servo motor, döküm ağzı platformunu silindire yavaşça yaklaştırarak döküm nozülünü hedef konuma ayarlar.
C. Döküm-haddeleme makinesi silindirleri değiştirmek için durduğunda, yağ silindiri döküm nozulu platformunu arka son konuma geri hareket ettirir ve arka son konumu anahtarının algılama sinyali, silindir değiştirme koşulu olarak kullanılır.





