
Фильтр для литейного цеха — это наиболее эффективный способ удаления включений из расплава алюминия. Керамические пенофильтры имеют многослойную структуру, многомерные сквозные отверстия, а их поры взаимосвязаны.
При фильтрации расплава алюминий уносит включения по извилистым каналам и порам, вступая в контакт с вспененным каркасом Фильтрующая пластина CFF, и непосредственно удерживается, адсорбируется и осаждается. Когда расплав протекает по отверстию, канал фильтрующей пластины изгибается, расплав, протекающий по каналу, меняет направление течения, а включения сталкиваются с наковальней стенки отверстия и прочно прилипают к ней.
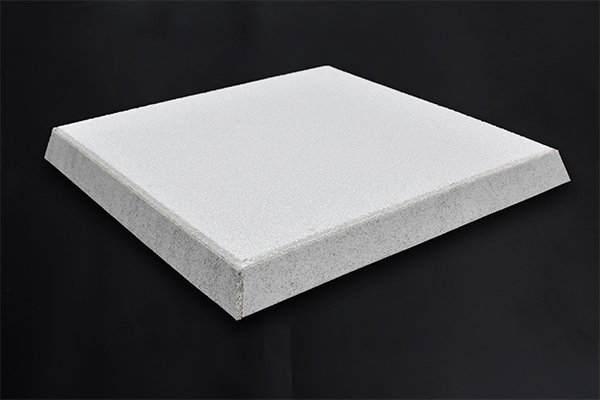
Некоторые включения в алюминиевых сплавах попадают непосредственно из шихты, тогда как большинство из них образуется в процессе плавки и разливки, в основном это оксидные включения. Фильтр литейного цеха используется в процессе плавки и рафинирования алюминиевого лома.
Как правило, существует два способа плавки алюминиевого лома
1. Переплавить алюминиевый лом в слитки (слитки вторичной переработки) и рассортировать их по химическому составу.
2. В процессе плавки слябы из вторичной стали загружаются в печь для выплавки готовой продукции.
Анализ и предотвращение дефектов плавления
Причины образования дефектов в виде мелких отверстий в алюминиевых сплавах
1. Загрузка и инструменты для плавки не прошли полную обжига.
2. Температура плавления слишком высокая или время плавления слишком длительное.
3. Жидкий алюминий остается в таком состоянии слишком долго после начала разложения.
4. Качество рафинирования сплава оставляет желать лучшего.
5. На рабочем месте слишком влажно.
Меры предосторожности
1. Заряды и инструменты должны быть тщательно высушены.
2. Контролировать температуру плавления, которая, как правило, не должна превышать 7400C, не допускать превышения температуры разливки, а также предотвращать локальный перегрев сплава в процессе плавления.
3. Процесс проходит быстро, а время плавления сокращается до минимума.
4. Будьте осторожны при проведении операций по доработке — доработка является лучшим способом предотвращения образования пузырей.
5. После внесения изменений жидкий сплав необходимо своевременно разлить в течение 8–15 минут.
6. Следите за тем, чтобы место плавки оставалось сухим.





