
С целью обеспечения предприятий по переработке алюминия крупногабаритными, высококачественными заготовками для производства высокоточной алюминиевой ленты завод по производству электролитического алюминия применяет технологию полностью автоматического комбинированного литья в формы низкого уровня (LHC) и использует жидкий электролитический сырой алюминий для непосредственной партийной горячей прокатки. Слитки из алюминиевого сплава позволяют одновременно отливать 2–5 слябов.
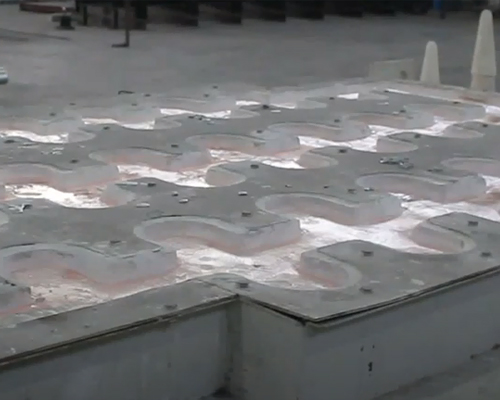
В соответствии с требованиями к химическому составу сплава после дозирования жидкого электролитического сырого алюминия, переплавки алюминиевых слитков, возвращенного лома и промежуточного сплава в плавильной печи проводятся плавка, дегазация и шлаковая очистка, перемешивание, шлакование и отбор проб для анализа. После подтверждения соответствия состава требованиям расплавленный алюминий перекачивается в статическую печь, где проводится дегазация и рафинирование при постоянной температуре, а затем непрерывно добавляется алюминиево-титаново-боровая проволока для утончения зерна с целью проведения утончения зерна в режиме реального времени. Онлайн-дегазация осуществляется с помощью ротационное дегазирующее устройство, а также двухступенчатый CFF фильтрующее устройство из пенокерамики используется для фильтрации и удаления шлака. Обработанный жидкий алюминий поступает в кристаллизатор установки для литья слябов, и слиток изготавливается в соответствии с полностью автоматизированным процессом литья. Станок для распиловки плоских слитков обрезает начальную и конечную части, а после прохождения контроля слитки укладываются на склад.
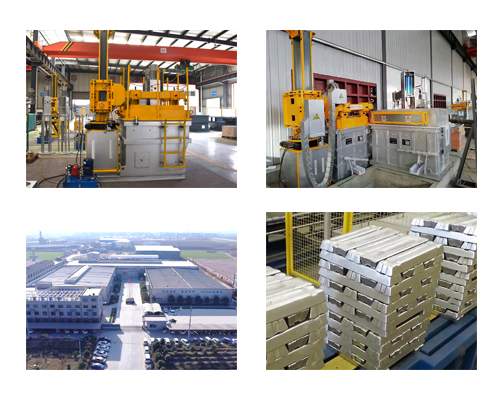
Особенности технологии литья LHC
(1) По сравнению с традиционным производством слябов из переплавленных алюминиевых слитков этот метод не только позволяет обойтись без этапа переплавки и сэкономить энергию, но и снижает потери металла, уменьшает загрязнение окружающей среды и сокращает производственные затраты.
(2) При использовании технологии автоматического литья в комбинированной форме с низким уровнем расплава уровень расплава значительно ниже, чем в традиционной форме для литья под давлением (DC), и составляет 35–65 мм. Кристаллизатор оснащен графитовым кольцом, установленным на внутренней стенке традиционного кристаллизатора для литья под давлением (DC). Графитовое кольцо обеспечивает непрерывную проникающую смазку для сглаживания поверхности слитка. Технология литья LHC использует два независимо управляемых устройства впрыска охлаждающей воды, что позволяет оптимизировать процесс начала литья и стадию стабильного литья. Процесс литья автоматически контролируется компьютером, который регулирует технологические параметры литья; производственный процесс стабилен, а колебания технологических параметров минимальны.
(3) Низкое содержание металла и гладкая поверхность литья графитового кольца, а также высокоэффективное регулирование охлаждающей воды делают LHC более компактным по сравнению с слитком, изготовленным по традиционной технологии литья под постоянным током, с гладкой поверхностью, более тонким крупнозернистым слоем и зоной сегрегации, что позволяет уменьшить коробление дна слитка. Таким образом, объём фрезерования можно сократить более чем на 50%, а объём обрезки при горячей прокатке — более чем на 15%.





