В ходе исследований и экспериментов было установлено, что при гравитационном литье колесных дисков из алюминиевого сплава толщина покрытия, температура расплава сплава и температура формы оказывают значительное влияние на дефекты усадки поверхности, причем влияние температуры формы является особенно заметным. При слишком высокой или слишком низкой температуре сердцевины формы на поверхности ступицы колеса могут возникать дефекты усадки, приводящие к неровностям поверхности. Средняя часть ступицы диск из алюминиевого сплава имеет относительно тонкую мембрану буферной камеры, тогда как толщина окружающей стенки среднего втулки больше.
В процессе затвердевания расплава алюминиевого сплава перегородка буферной камеры выполняет функцию питающего канала. Центральный литник совмещается со средней втулкой и частью спиц. Подача расплава должна осуществляться через перегородку. Если температура сердцевины формы слишком низкая, скорость затвердевания перегородки центрального втулки после заливки расплава алюминиевого сплава оказывается относительно высокой, и канал подачи закрывается преждевременно, что значительно ослабляет эффект подачи центрального литника, в результате чего на поверхности центрального втулки, особенно в его центральной части, легко образуются дефекты. В месте соединения втулки и спицы возникает дефект усадки.
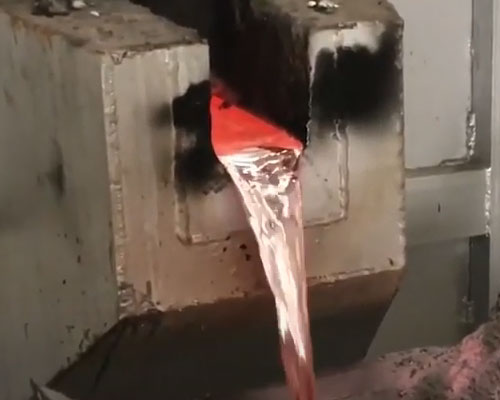
Если температура сердцевины формы слишком высока, то, хотя скорость затвердевания перегородки и снижается, это также приводит к тому, что в местах соединения ступицы и спиц затвердевание происходит очень медленно. Когда это отстает от времени затвердевания перегородки, центральный литник также вызывает усадку на поверхности ступицы. Опыт производства показывает, что для колес данного типа более подходящей температурой сердцевины формы является диапазон 450–480 °C, что позволяет центральному литнику более эффективно выполнять свою функцию подачи металла. По результатам измерений толщина покрытия и температура расплава алюминиевого сплава в процессе производства соответствуют требованиям, однако температура сердцевины формы высока и часто превышает 480 °C. Поэтому в условиях существующего производственного цикла необходимо уменьшить усадку поверхности и укрепить сердцевину формы. Охладите, снизьте температуру сердцевины формы и ускорьте скорость затвердевания вокруг центрального стержня.