
Конфигурация оборудования для очистки расплавленного алюминия на линии плавки и литья в основном включает технологию рафинирования с использованием сливной заглушки в печи-держателе, что позволяет эффективно очищать расплавленный алюминий непосредственно в печи-держателе. Расплавленный алюминий достигает хороших показателей очистки перед поступлением в систему дегазации и систему фильтрации CFF. Содержание водорода в расплаве поддерживается на уровне ниже 0,30 мл/100 г Алюминия. Это является необходимым условием для конечного улучшения эффективности очистки расплавленного алюминия. Система онлайн-обработки вне печи включает в себя система дегазации и очистки и а Система фильтрации CFF. Для сплавов без магния эффективность дегазации может достигать более 50%, содержание водорода в расплавленном алюминии — не более 0,12 м1/100 г Al, а в магниевом сплаве — не более 0,14 м1/100 г Al.
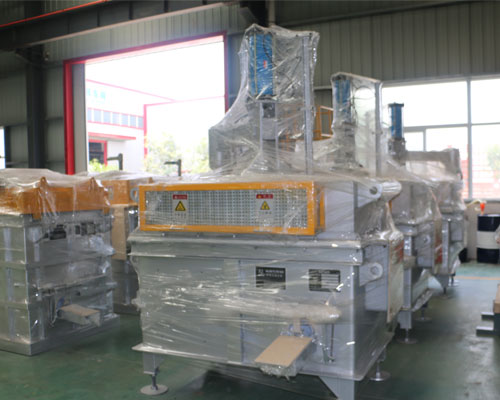
Удаление включений из расплавленного алюминия включает в себя обработку в печи и вне печи. Обработка в печи в основном осуществляется путем добавления в расплавленный алюминий в печи солевых флюсов, состоящих из KCl и NaCl. Благодаря адсорбции флюса и включений, включения в расплавленном алюминии адсорбируются и всплывают на поверхность расплава. Затем их удаляют вместе со шлаком.
Для онлайн-фильтрации за пределами печи в основном используется фильтрующее устройство CFF, а для фильтрации расплава алюминия применяется керамический фильтр. Технология фильтрации CFF использует керамический пенопластовый фильтр, фильтр в основном имеет размер ячейки 50–60 пи. Для включений размером более 20 мкм эффективность фильтрации может достигать 90%, а для включений размером более 15 мкм — более 80%.
Очищающий эффект жидкого алюминия играет решающую роль в производстве ультратонкой алюминиевой фольги. Если содержание водорода в расплавленном алюминии превышает норму и достигает 0,15 мл/100 г А1 или более, это приводит к появлению дефектов, таких как поры или рыхлая структура расплава, что, в свою очередь, снижает механические свойства продукта, особенно прочность на разрыв и относительное удлинение. Кроме того, это негативно скажется на способности к глубокой вытяжке. Включения в расплавленном алюминии оказывают большое влияние на эксплуатационные характеристики изделия. Чем больше форма включений приближается к сферической, тем меньше их влияние на механические свойства металлической матрицы. Когда включения имеют острые углы и даже окружают частицы изделия, образуя пленку, ущерб для качества отливки оказывается максимальным.
Повышение эффективности очистки расплавленного алюминия — это комплексный процесс. Во-первых, необходимо выбрать эффективное оборудование для очистки расплавленного алюминия. Одновременно с этим следует строго контролировать процессы плавки и литья, а также качество сырья для плавки. В частности, содержание электролитического расплава алюминия должно поддерживаться на уровне ниже 50%. Содержание чистого твердого материала должно составлять более 30%, чтобы его можно было дополнить эффективным оборудованием для очистки расплава алюминия и обеспечить необходимый эффект очистки. Это создаст благоприятные условия для производства ультратонкой алюминиевой фольги.





