
Alüminyum folyo, hafiflik, hava geçirmezlik, iyi kaplama özelliği, toksik olmaması ve neme karşı dayanıklılık gibi bir dizi avantaja sahiptir; bu nedenle ulusal ekonomide ve insanların günlük yaşamında yaygın olarak kullanılmaktadır. Günümüzde esas olarak ambalajlama, nakliye ve inşaat sektörlerinde kullanılmaktadır. Alüminyum folyo fabrikaları, kütük üretimi için genellikle döküm ve haddeleme yöntemlerini kullanır. Daha ince kalınlığa, daha az delik sayısına, daha iyi mekanik özelliklere ve yüzey kalitesine sahip çift sıfır alüminyum folyo üretmek için, döküm ve haddeleme teknolojisi ile alüminyum eriyiğinin arıtma işlemine ilişkin daha yüksek gereksinimler öne sürülmektedir.
Araştırmalar, elektrolitik alüminyum eriyikinde hidrojen ve kalıntıların bulunmasının, levha çatlakları, kabarcıklar, cüruf kalıntıları ve iri taneler gibi kusurlara kolayca yol açabileceğini göstermiştir. Daha ince kalınlıkta, daha az delik içeren, daha iyi mekanik özelliklere ve yüzey kalitesine sahip alüminyum folyo üretmek için, döküm sürecinin ve alüminyum eriyiğinin arıtma işleminin sıkı bir şekilde kontrol edilmesi gerekmektedir.
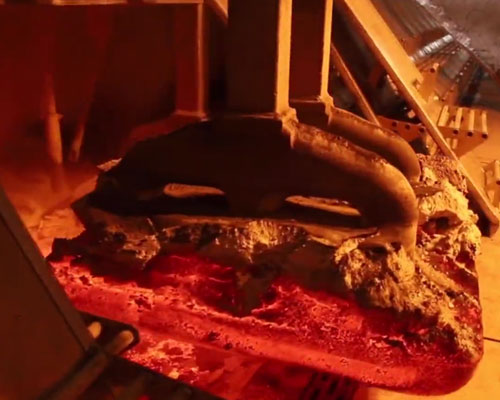
Alüminyum Eriyiğinin Kalitesinin Üretim Kontrolü
Alüminyum Sıvı Soğutma İşlemi: Döküm ve haddeleme üretim sürecinde yüksek sıcaklıktaki elektrolitik alüminyum sıvısının ürün kalitesi üzerindeki etkisini azaltmak amacıyla, alaşım eriyik sıcaklığını düşürmek için eritme fırınında alaşıma belirli miktarda katı malzeme eklenir. Belirli bir oranda katı malzeme eklendikten sonra, alaşım eriyiklerinin erime sıcaklığı genellikle 720-760 ℃ aralığına düşürülür.
Alüminyum Eriyiğinin Arıtma İşlemi
Elektrolitik alüminyum sıvısı, hidrojen ve cüruf içeriğini azaltmak amacıyla bazı katı maddeler eklenerek soğutulur; ancak eriyik üzerinde daha fazla arıtma işlemi yapılması gerekmektedir. Çift sıfır folyo, ham parçalarının iç yapısı, yüzey kalitesi, kimyasal bileşimi ve mekanik özellikleri konusunda katı gerekliliklere sahip olduğundan, hava kanalları, cüruf kalıntıları ve çatlaklar gibi kusurlara izin verilmez ve tane boyutu seviye 1 olmalıdır. Bu nedenle, döküm ve haddeleme işlemlerinden önce eriyik üzerinde bir dizi etkili gaz giderme ve cüruf temizleme önlemi alınmalıdır.
Fırında arıtma işlemi: Statik fırında uygulanan alüminyum eriyiği arıtma işlemi, arıtma maddesi kullanılarak gerçekleştirilir. Arıtma işlemi sırasında arıtma sıcaklığı 735 ℃ olmalı ve arıtma süresi 15 dakika olmalıdır. Arıtma işleminden sonra cüruf uzaklaştırılır ve eriyiği korumak için sodyum içermeyen kaplama maddesi kullanılır.
Erimiş maddenin çevrimiçi arıtma işlemi. Alüminyum eriyiği bir dizi fırın arıtma işleminden geçse de, arıtma derecesi sınırlıdır. Fırında arıtma işleminden sonra, eriyikte belirli miktarda gaz ve oksit kalıntıları kalır. Yüksek kaliteli çift sıfır alüminyum folyo ham parçaları üretmek için, daha saf bir alüminyum eriyiği elde edilmesi gerekir. Çevrimiçi sürekli gaz giderme cihazı Kutu tipi bir tasarıma sahiptir ve yüksek saflıkta Ar gazı kullanarak, iki grafit rotor aracılığıyla erimiş alüminyumun içine gazı döndürerek püskürtür ve böylece eriyik arıtımı sağlar. Çevrimiçi eriyik filtreleme cihazı, kutu filtre modunu kullanır ve filtre plakası ise köpük seramik malzeme.





